橡塑胶料混炼压延机压延工艺简述
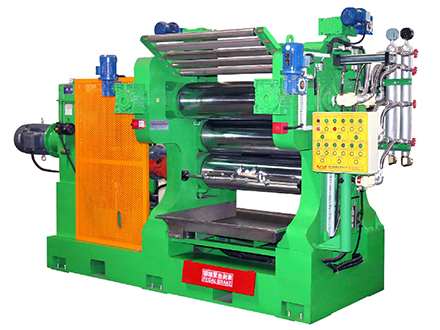
橡塑胶料混炼压延机是橡胶与塑料加工业中的重要设备,用于将经过混炼的胶料通过压延工艺制成具有一定厚度、宽度和表面形状的片材或薄膜。压延工艺是橡塑制品生产中的关键环节,广泛应用于轮胎、胶带、胶管、防水卷材、塑料地板、人造革等产品的制造。本文将对橡塑胶料混炼压延机的压延工艺进行简要介绍。
一、压延工艺的基本原理
压延工艺是利用压延机中一对或多对相向旋转的辊筒,将加热至一定塑性的橡塑胶料连续挤压延展,使其成为具有特定厚度、宽度和表面质量的片状材料。在此过程中,胶料受到强烈的剪切和挤压作用,进一步完成塑化、混合和均化,同时获得所需的尺寸精度和表面状态。
二、压延工艺的主要流程
- 胶料准备:经密炼机或开炼机混炼后的胶料,需经过充分冷却、停放,以消除内应力,稳定性能。然后按配方要求裁切成合适的条状或块状,供压延机使用。
- 供胶与塑化:胶料通过供料装置(如传送带、供胶辊)进入压延机的辊筒间隙。在辊筒的加热和剪切作用下,胶料进一步塑化,达到适宜的流动性和可塑性。
- 压延成型:塑化后的胶料依次通过压延机的多个辊筒(通常为三辊或四辊),在每个辊筒间隙中受到挤压和延展。通过调节辊筒的间隙、转速、温度以及速比,控制片材的厚度和表面质量。对于需要压花纹或复合的制品,可在压延机组中配置花纹辊或复合装置。
- 冷却与收卷:压延后的片材经冷却辊冷却定型,然后通过收卷装置卷取成卷,或经裁切后堆叠存放。冷却速度和张力控制对片材的尺寸稳定性和性能有重要影响。
三、压延工艺的关键控制参数
- 辊筒温度:辊筒温度直接影响胶料的塑性和流动性。温度过低,胶料难以延展;温度过高,易导致胶料焦烧或粘辊。通常根据胶料种类和制品要求,将各辊筒温度控制在合理范围内。
- 辊筒间隙:辊筒间隙决定片材的厚度。通过精确调节间隙,可生产不同厚度的片材。间隙设定需考虑胶料的回弹性,通常需略小于目标厚度。
- 辊筒速比:各辊筒的转速比影响胶料在辊隙中的剪切速率和停留时间,进而影响塑化效果和片材表面质量。速比通常根据胶料特性和制品要求进行调整。
- 辊筒速度:生产速度影响生产效率和片材质量。速度过高可能导致胶料塑化不足,速度过低则影响产量。需在保证质量的前提下优化速度。
- 冷却与张力:冷却速率和收卷张力影响片材的收缩率和平整度,需根据制品要求进行控制。
四、常见问题及解决措施
- 气泡:可能由于胶料含水量过高、塑化不足或辊速过快引起。应加强胶料干燥、提高塑化效果、适当降低辊速。
- 厚度不均:可能由辊筒间隙不一致、辊筒弯曲或胶料流动性差异导致。应定期校准辊筒、调节间隙、优化胶料配方。
- 表面粗糙:可能由于辊筒表面损伤、温度不当或胶料杂质引起。应定期打磨辊筒、控制温度、加强胶料过滤。
- 粘辊:可能因辊筒温度过高、胶料配方不当或隔离剂使用不足造成。应降低辊温、调整配方、适量喷涂隔离剂。
五、压延工艺的发展趋势
随着橡塑工业的不断发展,压延工艺正向高精度、高效率、自动化和节能环保方向迈进。现代压延机普遍采用计算机控制系统,实现温度、间隙、速度等参数的精确控制;新型辊筒材料和表面处理技术提高了耐磨性和抗粘性;在线检测和反馈系统保证了片材质量的稳定性。节能加热方式和废热回收技术的应用,也有助于降低能耗和生产成本。
橡塑胶料混炼压延机的压延工艺是一项技术密集型工艺,涉及多学科知识的综合应用。掌握压延工艺的原理和关键控制要点,对于提高产品质量、降低生产成本、推动技术创新具有重要意义。随着新材料和新技术的不断涌现,压延工艺将继续为橡塑工业的发展提供有力支撑。
如若转载,请注明出处:http://www.zjydxs.com/product/29.html
更新时间:2026-11-01 22:39:44