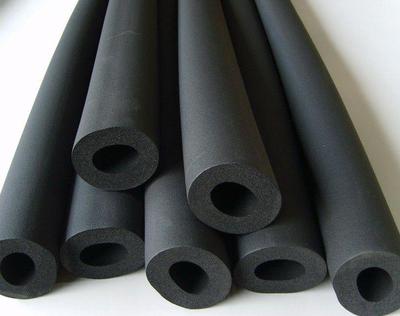
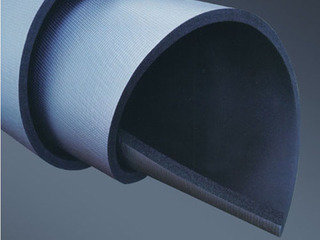
B2级优质橡塑保温管工艺流程详解
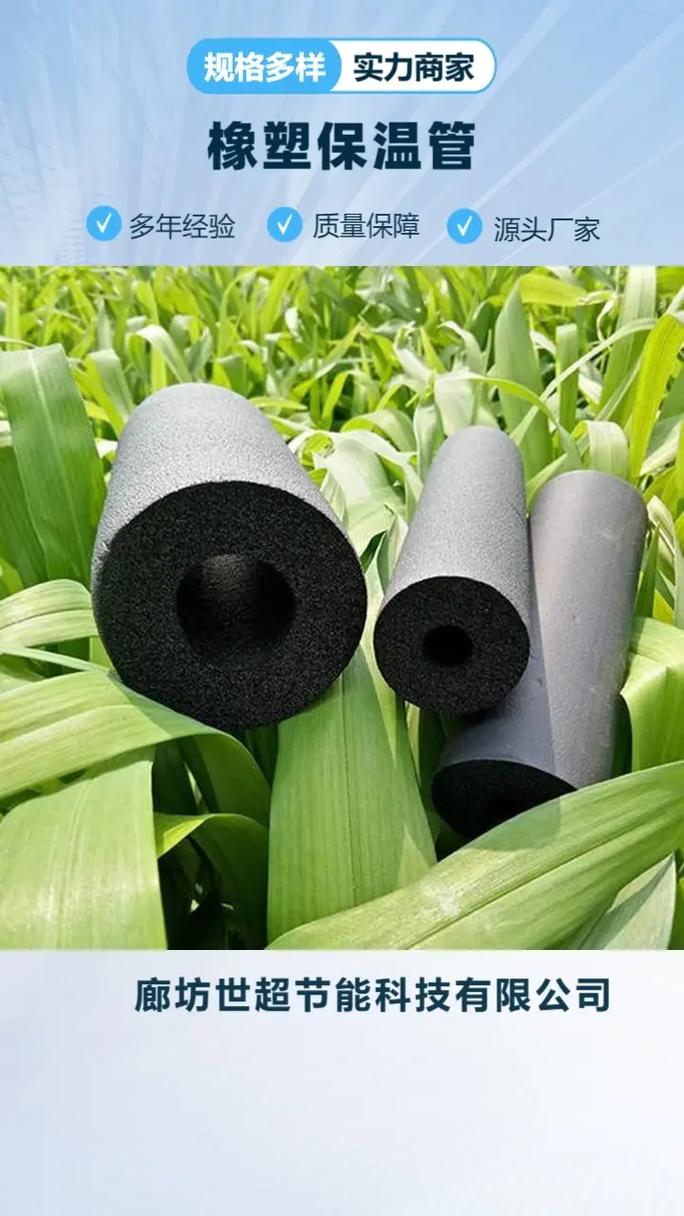
橡塑保温材料因其闭孔结构、柔软耐候、导热系数低等特性,被广泛应用于中央空调、建筑管道、工业设备的绝热保温。其中,B2级(难燃级)橡塑保温管在满足保温性能的具备一定的阻燃能力,适用于对防火有要求的场所。本文详细介绍B2级优质橡塑保温管的完整生产工艺流程。
一、原料准备与配方设计
B2级橡塑保温管以丁腈橡胶(NBR)和聚氯乙烯(PVC)为主要基材,通过共混改性获得弹性体。配方中需加入阻燃剂(如氢氧化铝、氯化石蜡、三氧化二锑等)、增塑剂、发泡剂、交联剂、填充料及防老化剂。优质B2级产品要求阻燃剂分散均匀,氧指数达到32%以上,且发泡倍率稳定。原料需经严格检验,按配比精确称量。
二、密炼与混炼
将丁腈橡胶、聚氯乙烯及各类助剂投入密炼机,在110~130℃下进行密炼,使物料充分塑化。随后转入开炼机进行混炼,进一步剪切分散,形成均匀的橡胶片。混炼过程中需控制温度,避免提前发泡或焦烧。混炼后的胶料经冷却、停放,获得稳定的可塑性。
三、挤出成型(管材胚体)
采用单螺杆或双螺杆挤出机,将混炼胶料通过管状机头挤出成所需内径和壁厚的管状胚体。挤出温度一般控制在60~90℃,保证胚体表面光滑、尺寸均匀。挤出后的管胚经牵引、切割,进入发泡前的半成品状态。
四、发泡与交联
这是橡塑发泡保温管的核心环节。半成品管胚通过连续式发泡炉(或烘道)进行高温发泡。发泡炉通常分为多区段:预热区(120~150℃)、发泡区(160~200℃)和定型区(150~180℃)。在高温下,发泡剂分解产生气体,同时交联剂引发橡胶交联,使泡孔结构固定。发泡过程中,材料膨胀形成均匀闭孔结构,导热系数降至0.034 W/(m·K)以下。发泡倍率一般控制在2~3倍。
五、冷却与定型
发泡后的管材进入冷却段,通过风冷或水冷迅速降温,使泡孔结构稳定,防止收缩变形。冷却后管材经牵引、切割成标准长度(通常为2m或定制长度)。
六、表面处理与后加工
优质B2级橡塑保温管通常表面光滑,无需额外处理。但部分产品可进行压花、覆膜(如铝箔)或开槽,以满足不同施工需求。切割后的管材端面需平整,无裂纹。
七、质量检验
依据GB/T 17794《柔性泡沫橡塑绝热制品》标准,对成品进行多项检测:
- 表观密度:65~95 kg/m³
- 导热系数:≤0.034 W/(m·K)(0℃)
- 氧指数:≥32%(B2级)
- 燃烧性能:B2级(难燃)
- 压缩回弹率:≥70%
- 尺寸稳定性:无明显收缩
- 耐候性、耐老化性等
八、包装与入库
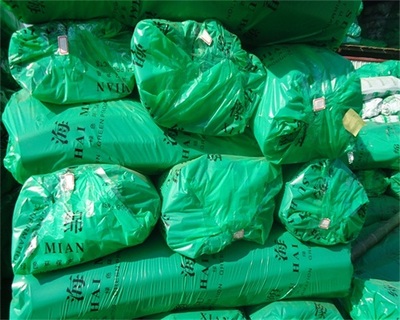
合格产品按规格分类包装,通常采用PE袋或编织袋,标注规格、等级、批号等信息。贮存于干燥通风处,避免阳光直射和挤压。
B2级优质橡塑保温管的生产工艺涵盖配料、密炼、挤出、发泡、冷却、检验等关键步骤。其中,配方设计决定了阻燃等级和保温性能,发泡交联工艺影响泡孔结构和力学强度。严格的过程控制是保证产品品质稳定、满足B2级阻燃要求的关键。优质的橡塑保温管不仅保温效果好,且安全环保,适用于各类暖通空调及工业管道系统。
如若转载,请注明出处:http://www.zjydxs.com/product/33.html
更新时间:2026-11-01 04:28:35